Dvije linije, 0 minuta zastoja tokom rekonstrukcije
RMU Kakanj je na Pogonu Vrtlište rekonstruisao sistem automatskog upravljanja i uveo novi SCADA sistem za postrojenje za prijem, preradu i utovar uglja u vagone — a kompletna zamjena opreme izvedena je bez ijednog zastoja u proizvodnji.
Sat vremena zastoja na ovom postrojenju košta oko 25.000 KM (~12.500 EUR) — zbog toga ovih 0 minuta zastoja tokom zamjene predstavlja stvarnu uštedu, ne samo brojku.
Sistem star 14 godina, s isteklim radnim vijekom i bez razdvojenosti između dvije linije
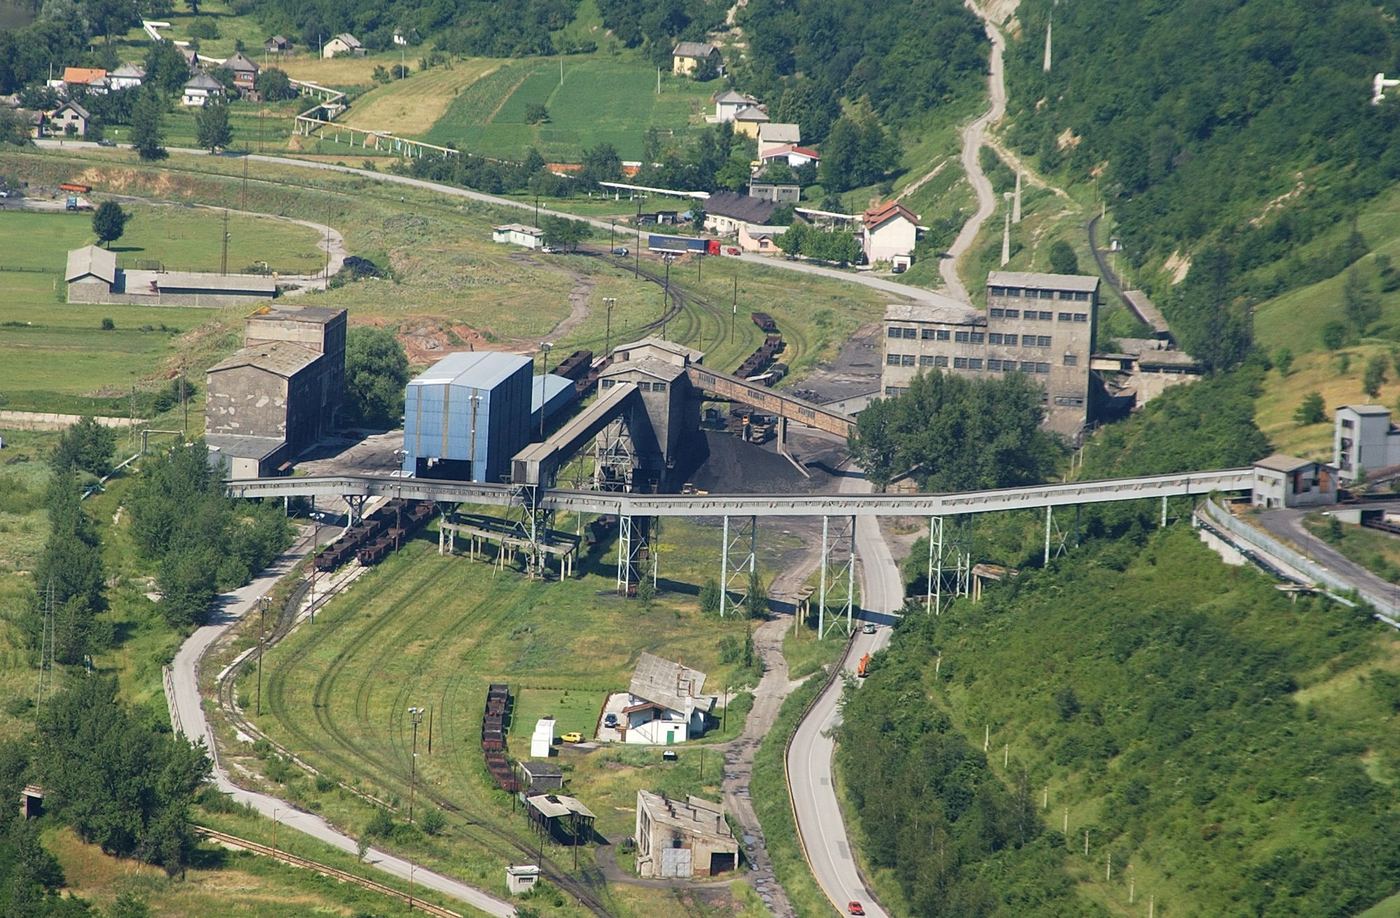
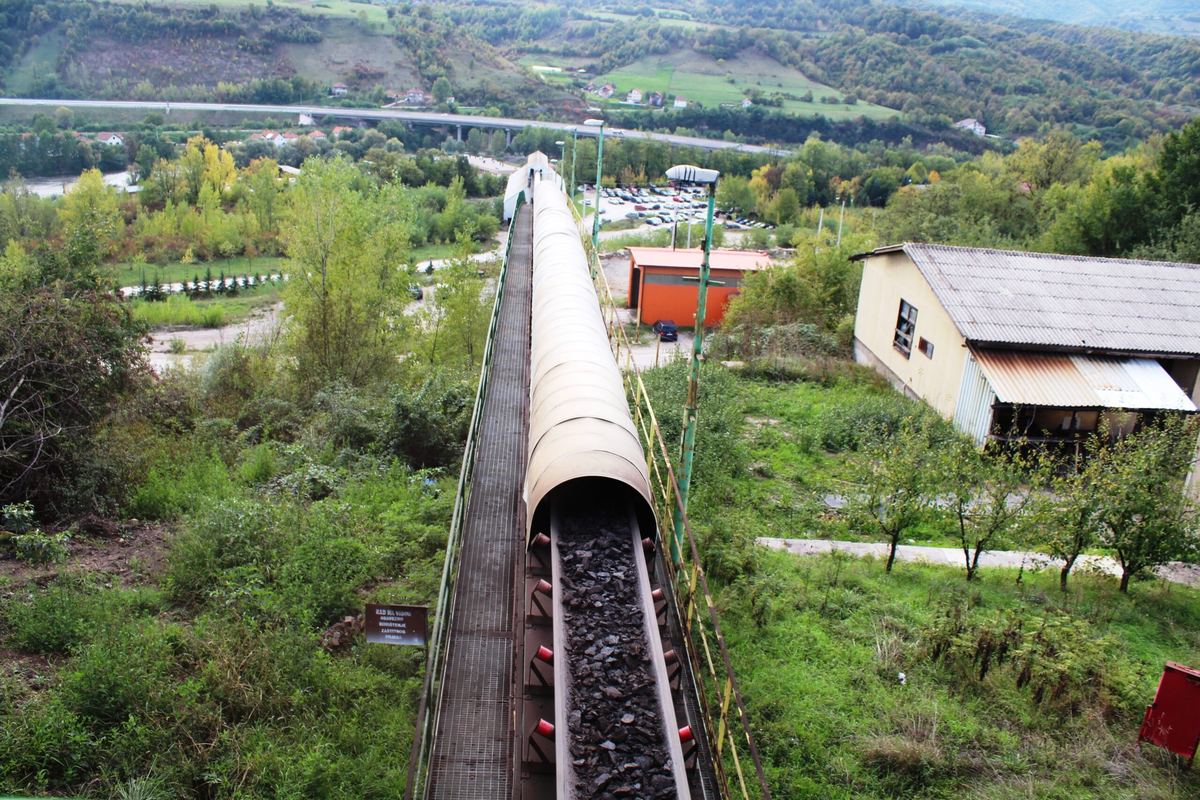
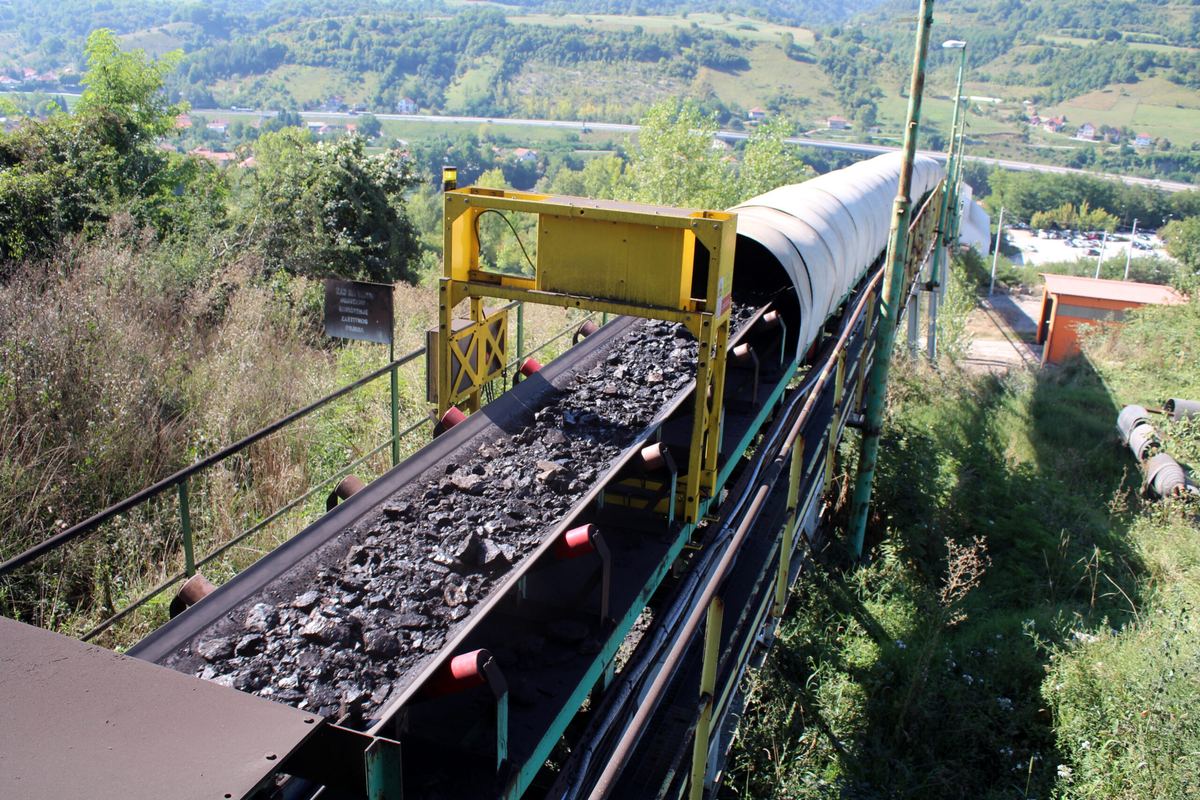
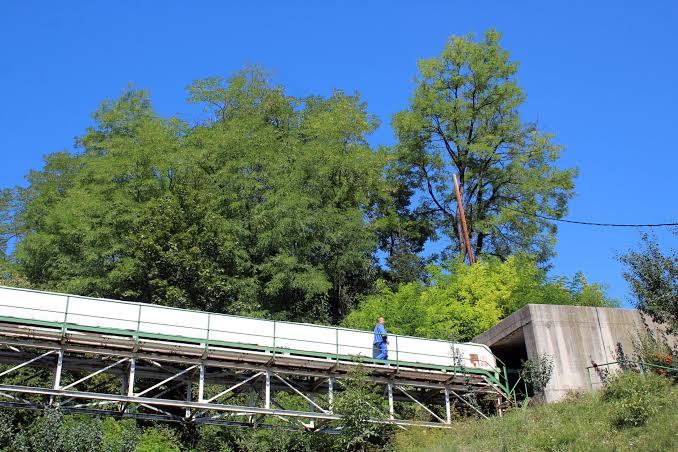
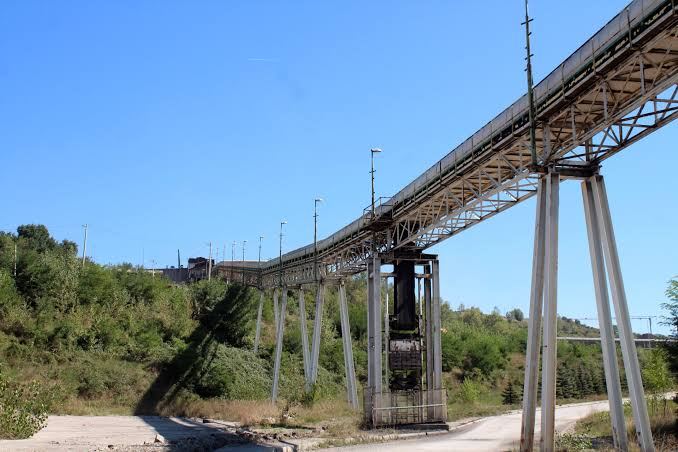
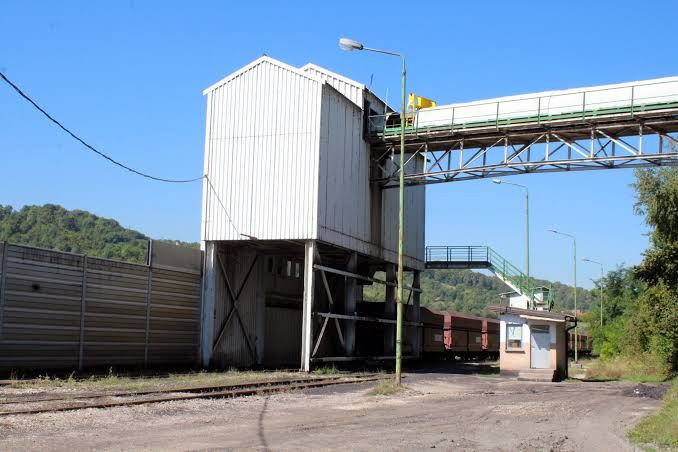
Pogon Vrtlište je mjesto gdje ugalj RMU Kakanj postaje gotova isporuka. Tehnološka linija 1 prima i prerađuje sirovi ugalj i doprema ga u objekat za deponovanje, dok linija 2 vrši izvoz uglja iz tog depoa i utovar u željeznička kola za otpremu prema Termoelektrani Kakanj. Duge nadzemne transportne trake, čelične konstrukcije koje obilježavaju siluetu pogona, povezuju sve faze procesa.
Sistem za pretovar je izgrađen prije 14 godina, a njegova elektro oprema je odavno prešla deklarisani desetogodišnji radni vijek. Zbog toga je pouzdanost postrojenja znatno opala: učestali kvarovi, sporo ručno pronalaženje uzroka i, što je najozbiljnije, nikakva razdvojenost između dvije tehnološke linije. Kvar na jednoj mogao je zaustaviti i drugu, pa rizik nije bio ograničen na jedan dio pogona, nego je prijetio cijelom postrojenju.
Modernizacija i optimizacija upravljanja, pokretanja motora i nadzora — bez zaustavljanja proizvodnje
Cilj projekta bio je modernizacija i optimizacija postrojenja, kako bi upravljanje bilo jednostavnije, a rad efikasniji i energetski učinkovitiji. Comex je radove izveo zajedno sa Spark Industry d.o.o. Zenica i Službom za elektro poslove Pogona Vrtlište, zamijenivši upravljačke ormare, sistem pokretanja motora i operatersku vizualizaciju, od terenske opreme do nadzornog sloja.
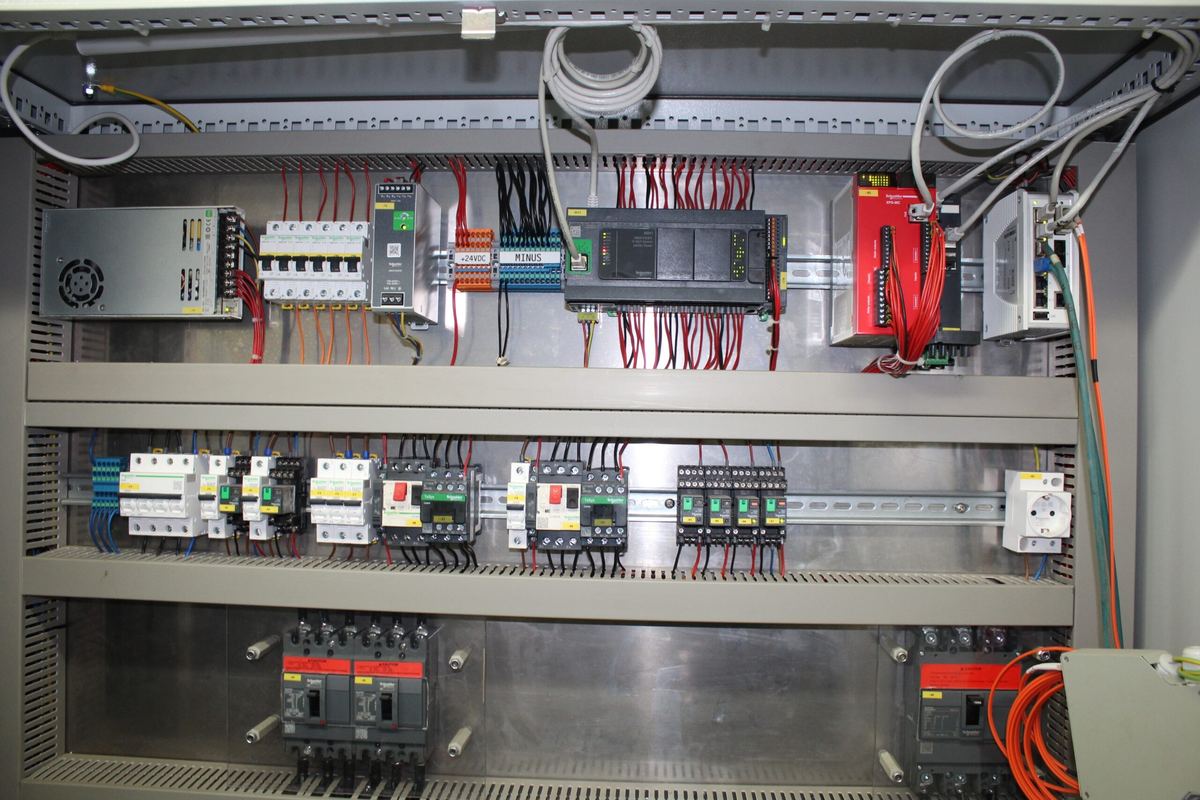
U svakom ormaru sada je Schneider Electric Modicon M241 PLC, uz Schneider XPS-MC sigurnosni relej za sigurnosne funkcije mašina, DIN-šina prekidače za zaštitu motora i upravljivi mrežni switch za nadzorni sloj iznad njega.
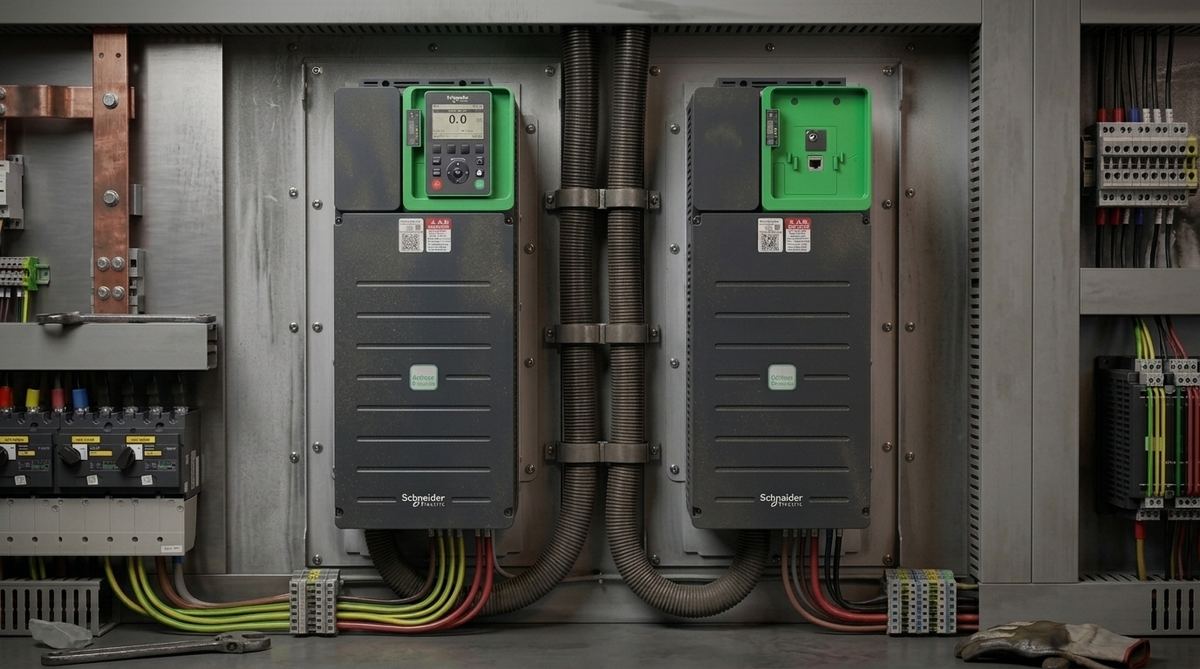
Svi elektromotorni pogoni na lokaciji — lančani transporteri, sito, birački sto, drobilica, oba glavna transportera, redukcioni transporter, mlin — sada se upuštaju preko frekventnih regulatora, uz jedan soft-starter za preostalo opterećenje, umjesto dosadašnjeg direktnog pokretanja.
Ovakvo pokretanje omogućava kontrolu brzine, veću energetsku uštedu i manje mehaničko opterećenje, a time i bolju zaštitu elektromotora i cijelog sistema — umjesto naglih udara direktnog pokretanja.
Najznačajnija promjena je strukturna, ne vizuelna: novi sistem je osigurao potpunu međusobnu nezavisnost dvije tehnološke linije. Kvar na jednoj više ne utječe na rad druge, čime su eliminisani nepotrebni zastoji.
Ormari su stigli potpuno sastavljeni, unaprijed programirani i testirani, a sama zamjena je izvedena tokom neradnih dana — kontinuitet proizvodnje nije bio narušen ni jednom.
Uvid u rad svake mašine, u realnom vremenu
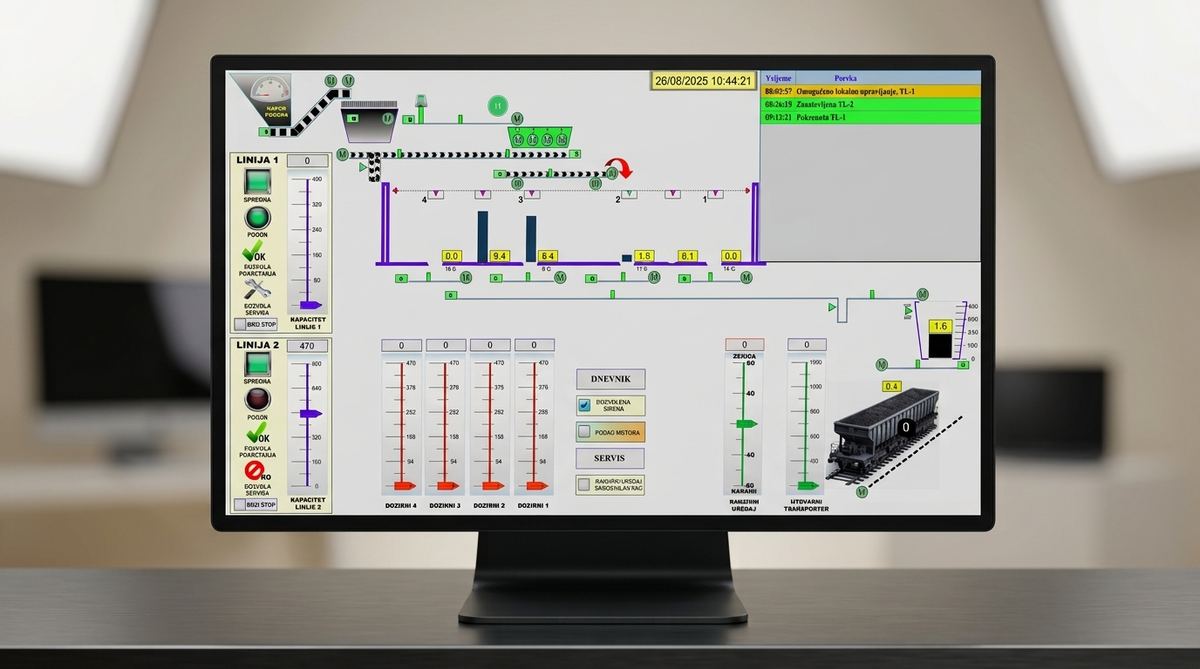
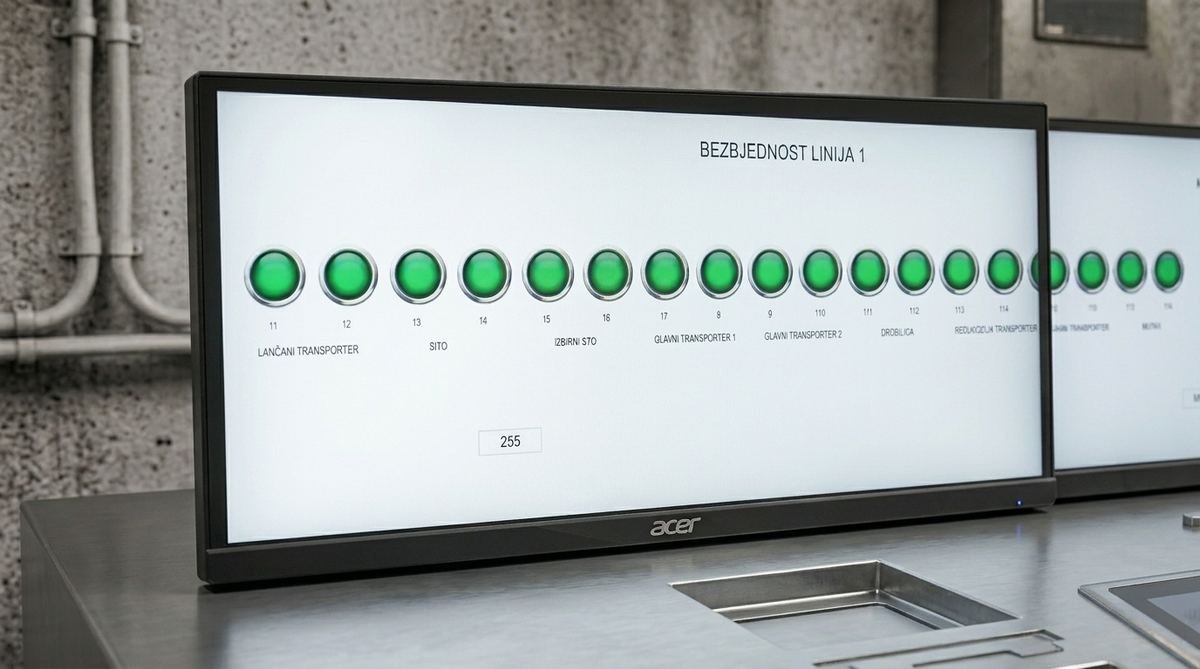
Dispečeri i Služba za elektro održavanje sada imaju uvid u bitne parametre rada elektromotornih pogona i trenutno izmjerene vrijednosti svih mašina. Tako mogu pravovremeno reagovati na preopterećenje ili druge nepravilnosti te brzo dijagnosticirati i otkloniti kvarove.
Ograničenje
Nula zastoja nije bila želja — bila je uslov iz tendera
Rudnik snabdijeva ugljem Termoelektranu Kakanj, pa specifikacija nije tražila pažljivu zamjenu. Odredila je tačno koliko zastoja smije trajati po svakom ormaru, i to samo u neradnim danima — a sve ostalo postavila na nulu.
Maksimalno dozvoljen zastoj
- Ormar GRO_AUT — trafostanica2 dana
- Ormari RDO_L1 i RDO_L2 — hala depoa2 dana
- Ormar KBO — upravljačka kabina1 dan
- SCADA, HMI, PLC kod i puštanje u rad0 dana
- Ormar DRB — drobilana0 dana
Uz to: nijedan drugi pogon u rudniku nije smio ostati bez napajanja duže od 48 sati, a radovi ni u jednom trenutku nisu smjeli zaustaviti prijem, preradu i utovar uglja. Pet PLC-ova — po jedan za drobilanu, trafostanicu, obje linije u depou i upravljačku kabinu — moralo je proraditi unutar tih rokova.
I tri stvari koje su oblikovale rješenje
Ormari su morali stati u ono što već postoji
Novi ormari ugrađeni su u postojeće zidane prostorije u NN bloku, hali depoa, drobilani i dispečerskom centru. Proširenje tih prostorija bilo je izričito isključeno, pa je specifikacija opreme rađena prema zadatim dimenzijama, a ne obrnuto.
Ne smije se svaka mašina zaustaviti na isti način
Većina pogona staje odmah — kategorija 0 prema IEC 60204-1. Glavni transporter prema depou ne smije: radi niz nagib, pa soft-starter ubacuje istosmjernu struju u namotaje motora da obori brzinu trake, i tek nakon pet sekundi naliježe mehanička kočnica. To je zaustavljanje kategorije 1, a greška na tom mjestu znači natovarenu traku koja se otme kontroli.
Transporter niz nagib proizvodi struju
Kako opterećenje ugljem raste na tom istom padu, pogon prelazi u generatorski režim i vraća do 30 kW u mrežu. Sistem upravljanja mora računati na motor koji povremeno gura snagu nazad umjesto da je vuče.
Šta se promijenilo na terenu
- Potpuna međusobna nezavisnost dvije tehnološke linije — kvar na jednoj više ne utječe na rad druge
- Brža dijagnostika i otklanjanje kvarova zahvaljujući novom softveru za nadzor i vizualizaciju
- Kontrolisano pokretanje motora preko frekventnih regulatora i soft-startera — manje mehaničko opterećenje, bolja zaštita opreme i manja potrošnja energije
- Nijedan zastoj u proizvodnji tokom same zamjene opreme
- Stabilan i pouzdan rad postrojenja na savremenoj, standardnoj opremi
“Projektom je predviđena ugradnja potpuno sastavljenih elektro-ormara, koji su prethodno programirani i testirani, a zamjena je vršena tokom neradnih dana kako bi se izbjeglo narušavanje kontinuiteta proizvodnje.”
“Modernizacijom ovog sistema osiguran je stabilan i pouzdan rad postrojenja za prijem, preradu i utovar uglja u vagone. Ovim ulaganjem, uprava Rudnika mrkog uglja Kakanj još jednom pokazuje da prati savremena tehnološka rješenja u rudarstvu i ima stratešku opredijeljenost ka povećanju efikasnosti i sigurnosti.”
Specifikacija projekta
| Klijent | RMU "Kakanj" d.o.o. — Pogon Vrtlište |
| Lokacija | Kakanj, Federacija Bosne i Hercegovine |
| Sektor | Rudarstvo uglja — prijem, prerada i utovar u vagone |
| Obim radova | Zamjena stare elektroopreme, ugradnja nove i uvođenje novog SCADA sistema na 2 tehnološke linije |
| Realizovano sa | Spark Industry d.o.o. Zenica; Služba za elektro poslove Pogona Vrtlište |
| Upravljanje | Schneider Electric Modicon M241 PLC |
| Sigurnost | Schneider Electric XPS-MC sigurnosni relej |
| Upravljanje motorima | Schneider Electric Altivar VFD (po pogonu) + 1 soft-starter |
| Nadzor | Dvolinijski SCADA / HMI — sinoptički prikaz procesa, status uživo, dnevnik događaja |
| Zastoj tokom zamjene | 0 minuta zastoja proizvodnje — radovi izvedeni tokom neradnih dana |
Pogon u radu
Da li vašim pogonom i dalje upravlja zastarjela elektronika?
Modernizaciju prilagođavamo vašem planu proizvodnje, a ne obrnuto — kako sama zamjena nikada ne bi uzrokovala zastoje u radu.